


Blog
Korrodin-Schraubikon Unsichtbarer Feind im Gewinde – Wasserstoffversprödung!
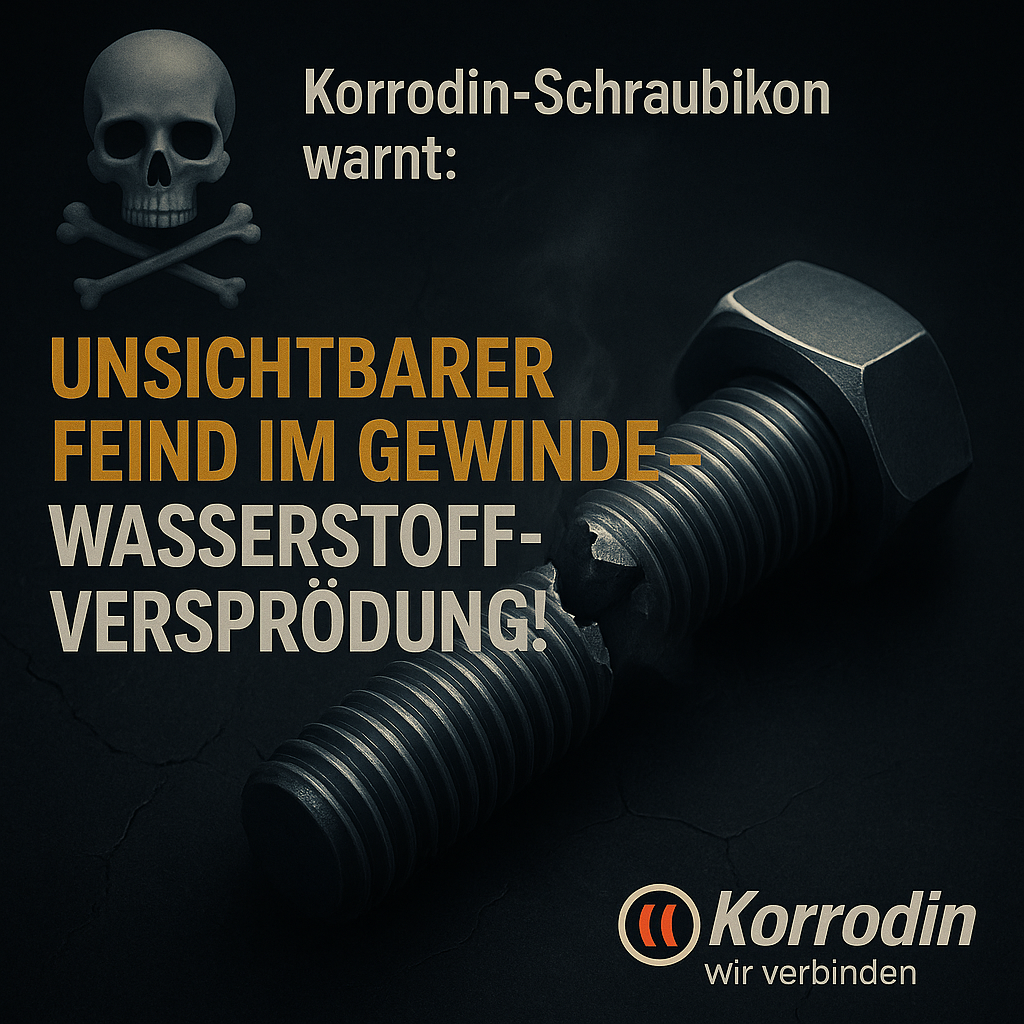
In der Verbindungstechnik gibt es ein Phänomen, das lange unbemerkt bleibt, aber schwerwiegende Folgen haben kann: die Wasserstoffversprödung. Sie ist mit bloßem Auge nicht erkennbar – zeigt ihre Wirkung jedoch plötzlich und ohne Vorwarnung durch Bauteilversagen.
Was versteht man unter Wasserstoffversprödung?
Während bestimmter Fertigungs- und Oberflächenprozesse, wie etwa Galvanisieren, Beizen oder Reinigen, kann atomarer Wasserstoff in den Stahl eindringen. Dieser lagert sich an Versetzungen, Korngrenzen und anderen Gitterfehlstellen des Materials ein.
Die Folge: Der Werkstoff verliert an Zähigkeit und Duktilität. Es kann zu spröden, häufig zeitverzögerten Brüchen kommen, selbst bei Bauteilen, die zunächst unauffällig erscheinen.
-hochfeste Schrauben (ab Festigkeitsklasse 10.9)
-feingewindige Verbindungselemente
-Bauteile, die dauerhaft oder zyklisch auf Zug beansprucht werden
Maßnahmen zur Risikominimierung
Um das Risiko von Wasserstoffversprödung zu reduzieren, sind gezielte präventive Maßnahmen entscheidend:
-Durchführung einer Wasserstoffentsprödung durch Wärmebehandlung nach galvanischen Prozessen (typischerweise bei ca. 200 °C über mehrere Stunden, abhängig von Werkstoff und Bauteilgeometrie)
-Einsatz wasserstoffarmer oder wasserstofffreier Fertigungsverfahren
-Sorgfältiger Umgang mit Säuren, Reinigungsmitteln sowie eine korrekte Einstellung von Beschichtungs- und Vorbehandlungsprozessen
Eine bewusste Prozessauswahl und konsequente Qualitätssicherung sind entscheidend, um die Sicherheit und Zuverlässigkeit hochbeanspruchter Schraubenverbindungen langfristig zu gewährleisten.